联系人: 张生
手机: 13655896003
电话: 020-87535087
邮箱: gzyunsaihth@126.com
地址: 中国广州天河区天河南二路花园大厦东塔1008室
图纸+论文)发动机支架立式单面组合钻床总体设计和主轴箱设计(全套完整)
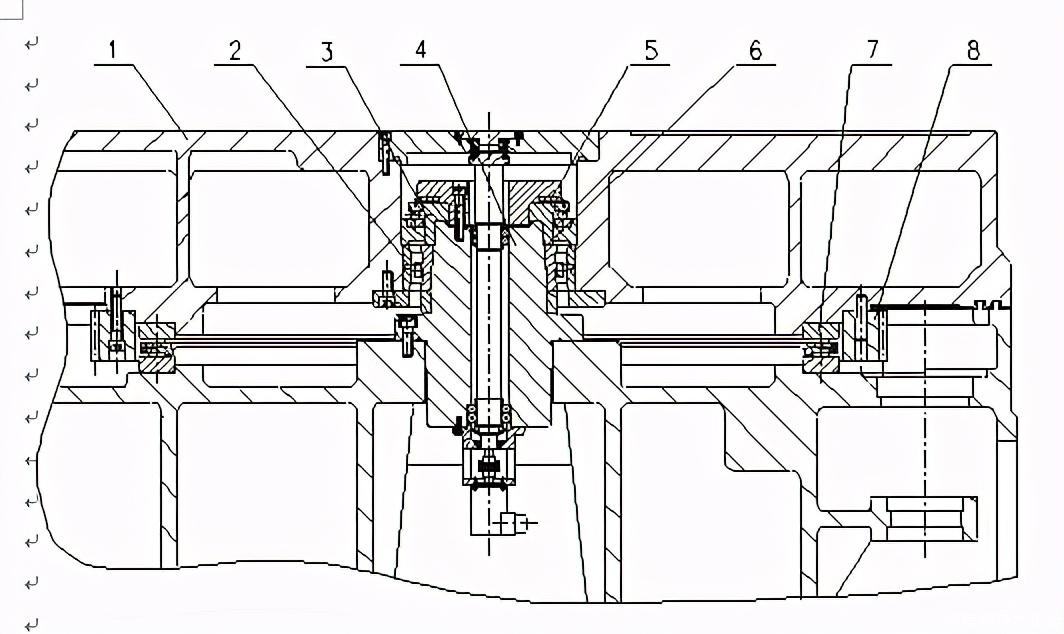
图卧式组合机床结构图立式组合机床结构被加工零件的特点本次设计的组合机床的被加工对象是发动机支架,材料是,硬度是。
这距离取决于两方面是主轴箱上刀具接杆主轴等结构和相互联系所需的最小尺寸二是机床总布局所要求的联系尺寸,这两方面是相互制约的。
.其它需注意的问题加工示意图应与机床实际加工状态致,表示出工件安装状态及主轴加工方法。
图中尺寸应标注完整,尤其是从多轴箱端面至刀尖的轴向尺寸链应齐全,以便检查行程和调整机床。
如被加工零件的名称图号材料硬度加工余量毛坯要求是否加冷却液及其它特殊的工艺要求。
机床联系尺寸总图.机床联系尺寸总图的作用与内容机床尺寸联系图是决定各部件的轮廓尺寸及相互间联系关系的,是开展各专用部件设计和确定机床最大占地面积的指导图纸。
为了使所设计的组合机床能满足预期的性能要求,又能做到配置上均匀合理,符合多快好省的精神,必须对所设计的组合机床各部件之间的关系进行全面的分析研究。
.绘制机床联系尺寸总图之前应确定的主要内容机床尺寸联系图是在被加工零件工序图与加工示意图绘制之后,根据初步选定的主要通用部件动力部件及配套的滑座床身和立柱等,以及确定的专用部件结构原理而绘制的。
我国过去设计组合机床般取装料高度为,新颁国家标准装料高度,实际设计时常在之间选取。
夹具轮廓尺寸的确定夹具是用于定位和夹紧工件的,所以工件的轮廓尺寸和形状是确定夹具轮廓尺寸的依据。
夹具体底座高度的则快速进给长度的确定快速进给量是指动力部件把刀具送到工作进给位置,其长度按具体情况确定。
般在固定式夹具钻扩孔的机床上,动力部件快速退回的行程只要把所有刀具都退至导套内,不影响工件装卸即可。
图刀具动力部件总行程的确定动力部件的总行程除了满足工作循环向前和向后所需要的行程外,还要考虑因刀具磨损或补偿制造,安装误差,动力部件能够向前调节的距离即前备量和刀具装卸以及刀具从接杆中或接杆连同刀具起从主轴中取出时,动力部件需后退的距离刀具退离夹具导套外端面的距离应大于接杆插入主轴孔内或刀具插入接杆孔内的长度,即后备量。
.选择接杆除刚性主轴外,组合机床主轴与刀具件常用接杆连接称刚性连接,在钻绞锪孔及倒角等加工小孔时通常用接杆。
因为主轴箱各主轴的外伸长度都为定值,为保证主轴箱上各刀具能同时到达加工终了位置,须采用轴向可调整的接杆来协调各轴的轴向长度,以满足同时加工完各孔的要求。
为了使工件端面至主轴箱端面为最小距离,首先应按加工部位在外壁加工孔深最浅孔径又最大的主轴选定接杆通常先按最小长度选取,由此选用其它接杆。
接杆已标准化,通用标准接杆号可根据刀具尾部结构莫氏号和主轴头部内孔直径,按参考文献表表选取型。
.标注联系尺寸首先从同主轴箱上所有刀具中找出影响联系尺寸的关键刀具,使其接杆最短,以获得加工终了时主轴箱前端面到工件端面之间所需要的最短距离。
主轴端部须标注外径和孔径,外伸长度刀具结构尺寸须标注直径和长度导向结构尺寸应标注直径长度配合工件至夹具之间的尺寸须标注,工件离导套端面的距离还须标注托架与家具之间的尺寸,工件本身以及加工部位的尺寸和精度等。
为使所设计的机床结构紧及导向托架及多轴箱之间的相对位置及其联系尺寸主轴结构类型尺寸及外伸长度刀具类型数量和结构尺寸接杆浮动卡头导向装置刀具导套间的配合,刀具接杆主轴之间的连接方式及配合尺寸等。
加工示意图应绘制成展开图,按比例用细实线画出工件外形,加工部位加工表面画粗实线必须使工件和加工方位与机床布局相吻合,般主轴的分布不受真实距离的限制。
当主轴彼此间很近或需设置结构尺寸较大的导向装置时,必须以实际中心距严格按比例画,以便检查相应主轴刀具辅助导向等是否相互干涉。
.刀具的选择选择刀具应考虑工件的材质加工精度表面粗糙度排屑及生产率等要求选择刀具的原则只要条件允许,为使工作可靠,结构简单刃磨容易,应尽量选择标准刀具和简单刀具。
为使工序集中或保证加工精度,可采用先后加工或同时加工两个或两个以上表面的复合刀具。
.导向结构的选择组合机床加工孔时,除用刚性主轴加工的方案外,加工孔的尺寸和位置精度都是依靠夹具导向来保证的。
如何正确的选择导向结构,确定导向的参数和精度,是设计组合机床的重要内容,也是绘制加工示意图时要解决的问题。
正确的选择导向类型在加工小孔时,如钻孔其导向部分直径较小,旋转线速度般不小于,通常使用固定式导向,刀具或刀杆在导套内既转动又移动,这种导向方法精度较好,但容易磨损,不利于持久保持精度。
正确的选择导向的形式和结构必须根据导向的选择速度加工精度刀具工作条件等具体情况,选择导向的形式和结构。
发动机,支架,立式,单面,组合,钻床,总体,整体,设计,以及,主轴,毕业设计,全套,图纸第章绪论.组合机床综述.组合机床总体设计被加工零件的特点工艺路线的确立机床配置型式的选择第章组合机床的结构设计与计算.切削扭矩及切削功率的计算.组合机床总体设计被加工零件工序图加工示意图机床联系尺寸总图机床生产率计算卡.确定主轴箱轮廓尺寸.通用部件的选择第章组合机床主轴箱设计.绘制主轴箱设计原始依据图.主轴齿轮的确定及动力计算.主轴箱传动系统的设计与计算驱动轴主轴的坐标计算拟订主轴箱传动路线确定传动轴位置和齿轮齿数.多轴箱坐标计算绘制坐标检查图选择加工基准坐标系,计算主轴驱动轴坐标计算传动轴的坐标绘制坐标检查图.齿轮强度校核校核齿根弯曲疲劳强度校核接触疲劳强度.传动轴直径的确定和轴的强度校核轴的直径的确定轴的强度校核.主轴箱体及其附件的选择设计主轴箱的选择设计主轴箱上的附件设计结论致谢参考文献第章绪论.组合机床综述近年来,组合机床装备向着提高组合机床加工精度组合机床柔性组合机床工作可靠性和组合机床技术成套性的方向发展。
方面,加强数控技术的应用,提高组合机床产品数控化率另方面,进步发展新型部件,尤其是多坐标部件,使其模块化柔性化,适应可调可变多品种加工的市场需求。
据专家分析,机床装备的高速和超高速加工技术的关键是提高机床的主轴转速和进给速度。
该届博览会上展出的加工中心,主轴转速,最高进给速度可达,复合多功能多轴化控制装备的前景亦被看好。
另外,产品周期的缩短也要求加工机床能够随时调整和适应新的变化,满足各种各样产品的加工需求。
然而更关键的是现代通信技术在机床装备中的应用,信息通信技术的引进使得现代机床的自动化程度进步提高,操作者可以通过网络或手机对机床的程序进行远程修改,对运转状况进行监控并积累有关资料通过网络对远程的设备进行维修和检查提供售后服务等。
在这些方面我国组合机床装备还有相当大的差距,因此我国组合机床技术装备高速度高精度柔性化模块化可调可变任意加工性以及通信技术的应用将是今后的发展方向。
在设计前认真研究被加工零件的图样,分析其尺寸形状材料硬度重量加工部位的结构及加工精度和表面粗糙度要求等内容,为设计提供大量的数据,作好充分的全面的技术准备。
因此,在确定工艺方案制定合理之前,通过毕业实习深入现场了解了被加工零件的结构特点加工部位尺寸精度表面粗糙度和技术要求,根据工件的加工要求和特点,按定的原则结合组合机床常用的工艺方法充分考虑各种因素,并经技术经济分析后拟订出先进合理经济可靠的工艺方案。
根据工件的结构特点工艺要求生产率要求工艺方案等,确定本设计的配置型式为立式专用机床,并采用工序集中进行加工。
在选定了工艺方案并确定了机床配置型式结构方案的基础上,进行机床总体方案设计。
主轴箱设计的方法是绘制主轴箱设计的原始依据图确定主轴的结构轴颈及齿轮模数拟订传动系统计算主轴传动轴坐标,绘制坐标检查图绘制多轴箱总图,零件图及编制组件明细表。
在此次的设计中采用“三面”定位,液压夹紧,提高了生产效率,降低了劳动强度,同时在设计中采用了大量的通用零部件,降低了产品的成本。
.组合机床总体设计组合机床的总体设计要注重工件及其加工的工艺分析,制订出合理的工艺方案,才能设计出合理的专用机床。
图卧式组合机床结构图立式组合机床结构被加工零件的特点本次设计的组合机床的被加工对象是发动机支架,材料是,硬度是。
立式机床的优点是占地面积小,自由度大,操作方便,其缺点是机床重心高,振动大。
卧式机床的优点是加工和装配工艺性好,振动小,运动平稳,机床重心较低,精度高,安装方便,其缺点是削弱了床身的刚性,占地面积大。
卧式机床多用于加工孔中心线与定位基准面平行的情况,而立式机床则适用于加工定位基面是水平的,而加工的孔与基面相垂直的工件。
- 上一篇: 一种立式机床结构
- 下一篇:没有了