联系人: 张生
手机: 13655896003
电话: 020-87535087
邮箱: gzyunsaihth@126.com
地址: 中国广州天河区天河南二路花园大厦东塔1008室
平面磨床的工作原理和优缺点有哪些区别?
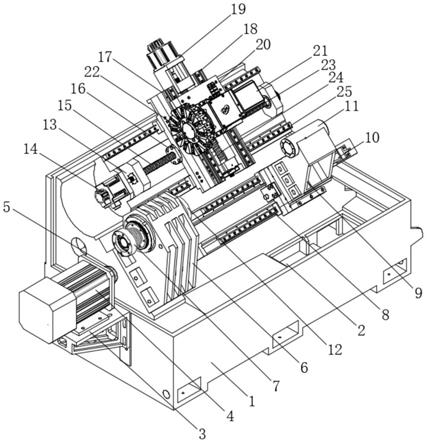
作为金属加工领域的关键设备,通过砂轮旋转与工件相对运动实现高精度平面加工,其技术特性与工业应用深度契合现代制造业对精密化、智能化的需求。
砂轮主轴由电机直接驱动,转速可达3000-6000rpm,通过高速旋转产生剪切力。砂轮材质包括氧化铝、碳化硅及CBN超硬磨料,可适配钢、铸铁、有色金属等不同工件。例如,加工45#钢时,选用白刚玉砂轮可兼顾效率与表面质量。
横向进给:砂轮架沿滑枕水平导轨间歇移动,单次进给量0.001-0.05mm,保证加工精度。
垂直进给:通过手动或数控系统调整砂轮高度,控制磨削深度。例如,精密加工时采用0.001mm级微进给,配合数显装置可实现±0.001mm定位精度。
采用水基或油基冷却液,通过高压喷嘴精准输送至磨削区,降低温度至80℃以下,减少热变形。同时,冷却液冲刷带走磨屑,防止砂轮堵塞,延长使用寿命。
精密导轨与传动系统实现微米级控制,配合电磁吸盘、万向夹具等附件,可加工复杂形状工件。例如,加工航空发动机叶片时,表面粗糙度可达Ra0.1μm,满足精密模具需求。
数控化设备支持自动编程与补偿功能,例如螺距误差补偿、热变形补偿,长期运行下仍能保持±0.002mm重复定位精度。
批量加工时,通过自动上下料系统与砂轮自动修整功能,实现连续24小时运转。例如,加工手机中框时,单台设备日产能可达500件,良品率稳定在98%以上。
复合磨削技术可一次性完成粗磨、半精磨、精磨工序,减少装夹次数,缩短加工周期。
支持硬度HRC60以上淬火钢、钛合金等难加工材料,通过调整砂轮线速度、进给速度与冷却方式,可有效控制磨削烧伤与裂纹。例如,加工齿轮轴时,采用缓进给磨削工艺,表面硬度均匀性提升15%。
高精度导轨、数控系统与砂轮修整器等核心部件依赖进口,导致设备价格较普通磨床高出30%-50%。例如,一台数控平面磨床售价约80-150万元,中小企业初期投资压力大。
磨削过程产生85-110dB噪音,需配备隔音房与降噪耳罩。粉尘浓度可达10-50mg/m³,需通过中央除尘系统与局部排风装置控制。
数控编程需掌握G代码、CAM软件与工艺参数优化技能,例如砂轮线速度、进给速度与磨削深度的匹配。
搭载AI工艺优化系统,实时监测砂轮磨损、温度与振动,自动调整参数。例如,某企业通过AI算法将加工效率提升20%,表面质量波动降低30%。
开发干式磨削与微量润滑(MQL)技术,减少冷却液使用量。例如,MQL技术可降低80%冷却液消耗,同时改善车间环境。
集成铣削、车削功能,实现“一次装夹,多工序加工”。例如,某五轴联动磨床可同时完成平面、孔与曲面加工,缩短工艺链。
平面磨床凭借其高精度、高效率与材料适应性,已成为精密制造领域的核心设备。未来,随着智能化、绿色化技术的突破,其应用场景将进一步拓展至新能源、半导体等新兴领域。企业需通过工艺创新、设备升级与人才培养,持续提升竞争力,以应对制造业向高端化转型的挑战。